
Jokaisella muovatulla komponentilla on totuuden hetki, kun puristin sulkeutuu ja onkalo täyttyy ensimmäistä kertaa. Geometria voi näyttää täydelliseltä CAD:ssa, mutta todellinen käyttäytyminen riippuu hartsin kutistumisesta, jäähdytyksestä, tuuletuksesta, portin sijainnista ja tiivistyspaineesta. Ruiskumuotin prototyyppi on olemassa, jotta tämä käyttäytyminen vangitaan varhaisessa vaiheessa: se on käytännöllinen, väliaikainen työkalu, joka tuottaa aitoja muoviosia pieninä määrinä, jotta voit validoida tuotteen ennen kuin käytät suuremman budjetin pysyviin työkaluihin. Jos ymmärrät alla kuvatut kompromissit, tiedät milloin prototyyppimuotti on rahan arvoinen ja milloin halvempi likiarvo.
Mikä lasketaan ruiskumuotin prototyypiksi
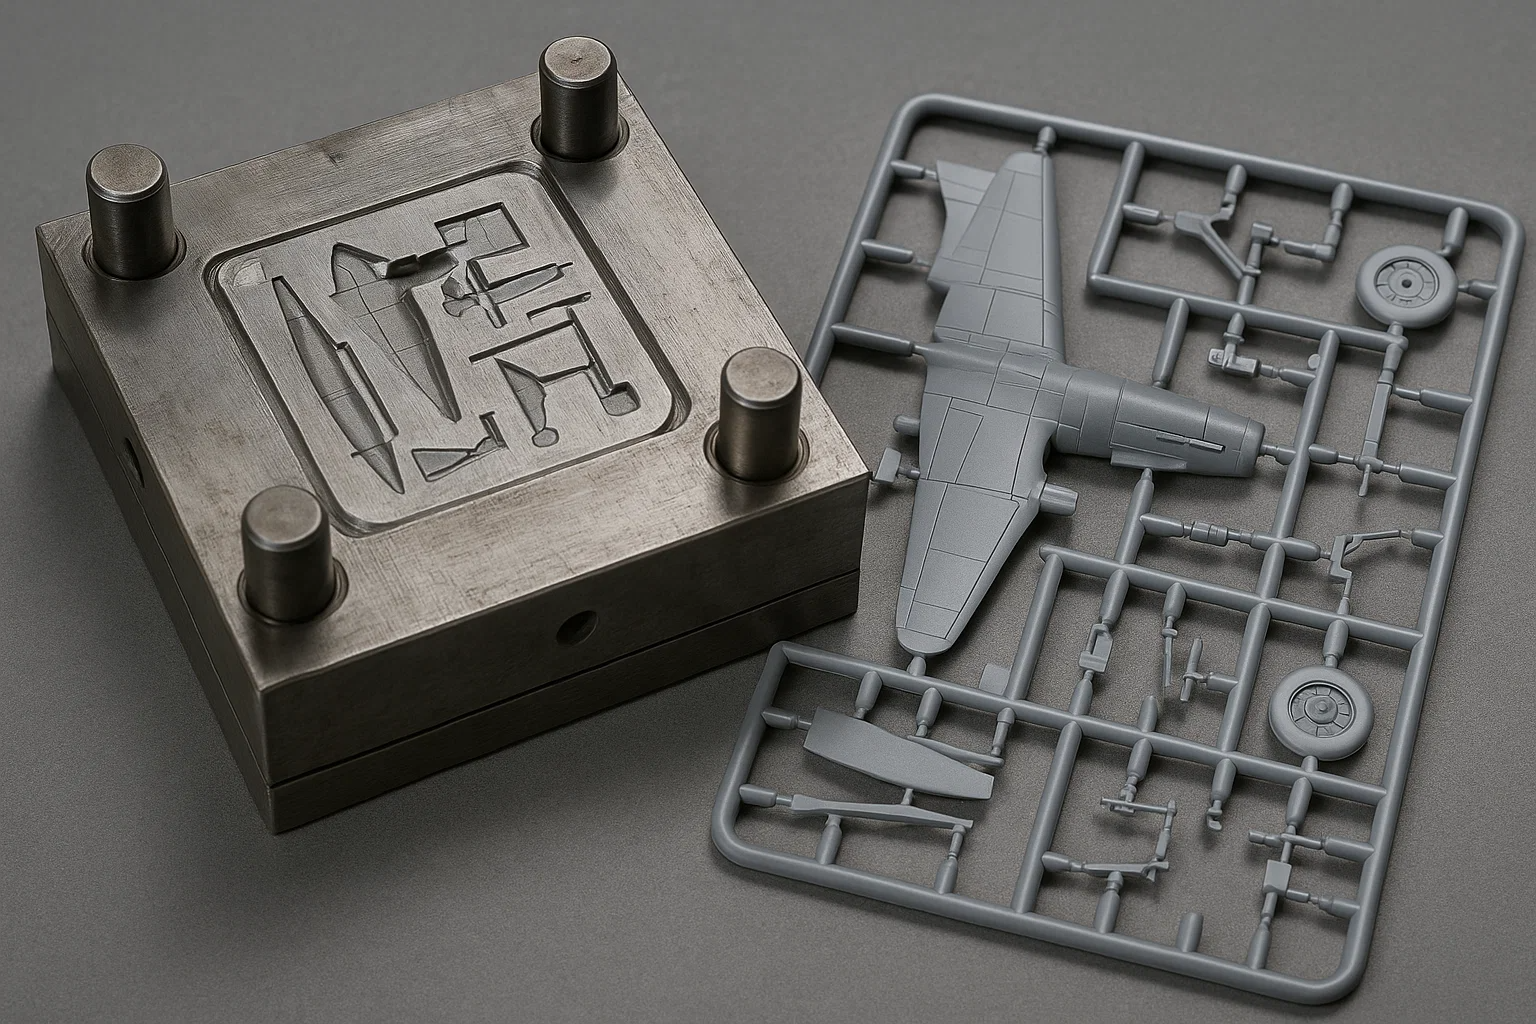
Ruiskumuotin prototyyppi on samoista CAD-tiedoista valmistettu pienimääräinen muotti, joka käyttää myöhemmin tuotantotyökalua. Se on tyypillisesti alumiinista tai esikarkaistusta teräksestä leikattu yksionteloinen työkalu, jossa on yksinkertaistetut jäähdytyslinjat ja rakenne, joka pystyy absorboimaan vaatimattomia geometrian muutoksia. Muotti toimii tavallisella ruiskuvalukoneella normaaleissa tuotantopaineissa, lämpötiloissa ja puristusvoimissa käyttäen tuotteelle määritettyä todellista hartsia.
Tämä tekee tuloksena saaduista osista erilaisia kuin 3D-tulostetut näytekappaleet tai CNC-koneistetut testikappaleet. Valettu prototyyppi muodostuu sulasta muovista, joka virtaa portin läpi ja jähmettyy paineen alaisena teräs- tai alumiinipintaa vasten. Siinä on todellisia portin jälkiä, ejektorin tappien jälkiä, hitsauslinjoja ja kutistumiskäyttäytymistä. Jos arviosi riippuu jostakin näistä ominaisuuksista, mikään vähennys- tai additiivinen prosessi ei voi rehellisesti korvata.
Miksi käyttää muottia ennen kuin sinulla on tuotantotyökalu
Suurin syy prototyyppimuotin käyttöönotolle on se, että jotkin tuoteriskit voidaan mitata vain ruiskupuristetusta osasta. 3D-tulostus voi vahvistaa karkean ergonomian tai kokoonpanovälykset, mutta se ei voi kertoa, selviääkö elävä sarana toistuvasta taipumisesta, täyttyvätkö ohutseinäiset virtauspituudet kokonaan vai käykö lasilla täytetty nailon vaatimuksista poiketen. Prototyyppimuotti vastaa näihin kysymyksiin, vaikka suunnittelua on edelleen halpaa muuttaa.
Ruiskumuotin prototyypin valitseminen on järkevää, kun jokin seuraavista ehdoista täyttyy:
- Osassa on napsautuksia, elävät saranat tai ohutseinämäiset osat, joiden toiminta riippuu materiaalin suunnasta täytön aikana.
- Osan on täytettävä testausvaatimukset, kuten UL-syttyvyys, pudotustestit tai kemiallinen kestävyys, käyttämällä tarkkaa tuotantolaatua hartsia.
- Kriittiset pinnat saavat erityisen SPI-viimeistelyn, tekstuurin tai värin, joka on hyväksyttävä osissa, joissa on todellinen muottipintakopiointi.
- Suunnittelu on koottava metallisisäkkeillä, tiivisteillä, elektroniikalla tai yhteensopivilla komponenteilla todellisen kutistumisen toleranssien vahvistamiseksi.
- Tiimi tarvitsee osia pilottituotantoon, kenttäkokeisiin tai sertifiointiin ennen kuin sitoutuu suuriin työkaluihin.
Jos mitään näistä riskeistä ei ole, koneistettu näyte tai 3D-tulostettu osa voi riittää nykyiseen vaiheeseen. Prototyyppimuotti ei ole aina nopein tai halvin reitti; se on reitti, joka antaa sinulle aitoja muovaustietoja.
Prototyyppimuotti vs. tuotantomuotti
Prototyyppityökalu ei ole tuotantotyökalun huonompi versio. Se on erilainen instrumentti, joka on suunniteltu lyhyitä ajoja ja nopeita iteraatioita varten, kun taas tuotantomuotti on suunniteltu pitkää käyttöikää ja nopeita jaksoaikoja varten. Koska suunnittelutavoitteet vaihtelevat, niin myös materiaalit, toimitusajat ja kustannukset.
| tekijä | Prototyyppi muotti | Tuotantomuotti |
|---|---|---|
| Ensisijainen tarkoitus | Suunnittelun todentaminen ja pienimääräinen näytteenotto | Suuri volyymivalmistus pitkällä käyttöiällä |
| Tyypillinen työkalumateriaali | Alumiini tai esikarkaistu teräs | Karkaistu työkaluteräs, kuten H13, S136 tai P20 variantit |
| Työkalun käyttöikä | Muutamista tuhansista kymmeniin tuhansiin syklejä | Sadoista tuhansista yli miljoonaan kiertoon |
| Odotettu toimitusaika | Noin kahdesta kuuteen viikkoa | Tyypillisesti kahdeksan tai kaksikymmentä viikkoa tai enemmän |
| Näytemäärät | Kymmeniä - muutama tuhat osaa | Tuhansista miljooniin osiin |
| Hinta per osa | Korkeampi lyhyiden lentojen takia | Alhaisempi syklin tehokkuuden ja kuluneiden työkalujen vuoksi |
| Suunnittelun muutoskapasiteetti | kohtalainen; lisäosat ja yksityiskohdat voidaan muokata | Rajoitettu; muutokset ovat kalliita ja hitaita |
Joissakin projekteissa käytetään välimuotoa: siltatyökalua, joka on valmistettu kestävämästä teräksestä ja jossa on rajoitettu monionteloasennus. Siltatyökalu voi tukea markkinoilletuloa, kun korkeakavitaatiomuottia rakennetaan. Käytännössä keskustele muovaajan kanssa ajoissa odotetusta osatilavuudesta, jotta he voivat suositella, onko suora prototyyppityökalu, siltatyökalu vai kevyttuotantotyökalu oikea taloudellisesti.
Materiaalin valintaa ja toleranssia koskevia huomioita
Kun olet sitoutunut ruiskupuristuksen prototyyppiin, materiaalin valinnasta tulee yllättävän tarkka. Tavoitteena ei ole vain käyttää likimääräistä hartsia, jolla on samanlainen jäykkyys; se on käyttää lopullista tuotantolaatua, jotta kutistuminen, pinnan ulkonäkö ja mekaaniset ominaisuudet vastaavat sitä, mitä ostat myöhemmin irtotavarana. Yleisiä perheitä ovat täyttämätön tai lasivahvisteinen polypropeeni, ABS, polykarbonaatti, nailon, PC/ABS-sekoitukset ja POM. Jopa väriaineen perusseos voi vaikuttaa valmiisiin mittoihin, joten tee valinnat ajoissa.
Myös suvaitsevaisuusodotusten on oltava realistisia. Hyvin rakennettu prototyyppimuotti voi sisältää kaupalliset ruiskupuristustoleranssit, usein noin 0,002 - 0,005 tuumaa tuumaa kohti vakaan geometrian saavuttamiseksi, mutta tämä riippuu suuresti materiaalin kutistumisesta, seinämän paksuuden tasaisuudesta ja prosessin ohjauksesta. Prototyyppiajo paljastaa, osuvatko mittakriittiset ominaisuudet todella sinne, missä muottivirtausanalyysi ennusti. Tämä tieto on tärkeämpää kuin tiukimpien mahdollisten lukujen saavuttaminen ensimmäisessä kokeessa.
Realistiset kustannus- ja toimitusaika-odotukset
Nyrkkisääntönä on, että yksionteloinen prototyyppi, jossa on kohtalaisen monimutkaisuus, laskeutuu muutamasta tuhannesta noin 25 000 dollariin, kun taas yksinkertainen lisäosa tai perhetyökalu voi olla vielä pienempi. Kustannuksiin vaikuttavat osan koko, teräs vs. alumiini valinta, luistien määrä, kierteiden toiminta, pinnan viimeistelyvaatimukset ja odotettavissa olevien teknisten muutosten määrä. Osakohtainen hinta on useita kertoja korkeampi kuin koko tuotannon hinnoittelu, koska volyymit ovat pieniä ja prosessin asetuksia ei ole vielä optimoitu.
Läpimenoaika noudattaa samaa kaavaa. Yksinkertainen alumiinityökalu voi olla valmis kahdesta neljään viikossa, kun taas liukumäkiä, nostoja tai eksoottisia hartseja vaativa työkalu voi kestää kuusi viikkoa. Jos tarvitset useita näytteenottokierroksia tai pintarakenteen hyväksyntää, suunnittele ylimääräinen puskuri. Työskentely toimittajan kanssa, joka hallitsee koko ketjua, lyhentää kalenteria huomattavasti. Muovauskone autenttisella ruiskuvalukyky talon sisäinen voi aloittaa kaviteetin leikkaamisen heti, kun malli on jäädytetty, ilman kaksinkertaista kanavanvaihtoa ja voi suorittaa ensimmäiset laukaukset heti, kun työkalu on asennettu.
Prototyyppitulosten muuttaminen tuotantopäätöksiksi
Ruiskumuotin prototyypin arvo on verrannollinen siihen, kuinka huolellisesti luet näyteosat. Mittaa kriittiset ominaisuudet useissa otoksissa, ei vain ensimmäisessä, koska vääntymis- ja uppoamisjäljet näkyvät usein, kun prosessi saavuttaa vakaan lämpötilan. Tallenna todelliset prosessiparametrit, kuten sulamislämpötila, ruiskutuspaine ja jäähdytysaika. Vertaa niitä sitten työkalun suunnittelussa käytettyihin simulaatiotietoihin.
Yritykset, jotka suorittavat tämän siirtymän puhtaimmin, tuovat muottinsa ennen ensimmäisen piirustuksen julkaisemista. Strukturoidun suunnittelun valmistusta varten tarkastelun aikana työkaluinsinööri voi tunnistaa veto-ongelmat, seinän paksuuden epätasapainot ja portin sijaintiriskit, vaikka ne ovat edelleen olemassa digitaalisina muutoksina teräksen muunnosten sijaan. Tällainen vuorovaikutus sijoittuu suoraan sisälle räätälöity suunnittelu ja yhteiskehitys kokeneet toimittajat suosivat työnkulkua. Heidän suunnittelutiiminsä tarkistaa materiaalivaihtoehdot, ennustaa kutistumista ja vahvistaa, että prototyyppikokeilu on valmis vastaamaan oikeisiin kysymyksiin.
Kiinteällä prototyyppivaiheella polku tuotantoon on paljon turvallisempi. Tiimilläsi on todellisia osia testausta varten, luotettavat mittatiedot toleranssipinoamiseen ja prosessiikkuna, joka voidaan siirtää lopulliseen monionteloiseen muottiin. Prototyyppimuotista tulee se oppimisväline, jollaiseksi se on tarkoitettu, ja tuotantotyökalu saa osasuunnittelun, joka on jo osoittautunut todellisissa olosuhteissa.
Loppujen lopuksi ruiskumuotin prototyyppi on riskinhallintainvestointi, ei pakkausvalinta. Kun materiaali, geometria tai loppupään kokoonpanoolosuhteet ovat sinulle uusia, itse muovi opettaa sinulle enemmän kuin mikään mallitiedosto voi. Ota käyttöön prototyyppimuotti riittävän ajoissa, jotta se voi vaikuttaa suunnitteluun, käyttää osia teknisten päätösten tekemiseen ja viedä mitatut parametrit tuotantoon, jotta lopullinen työkalu alkaa vakiintuneesta prosessista arvauksen sijaan. Tämä kurinalaisuus erottaa onnistuneet tuotelanseeraukset pitkistä virheenkorjausjaksoista.


